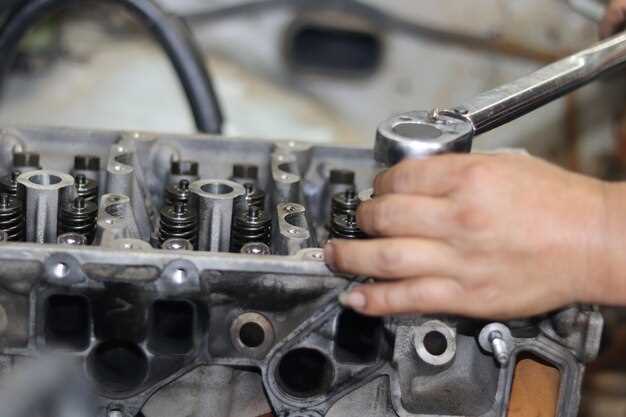
Правильный момент затяжки ГБЦ – залог надежной работы двигателя и предотвращения протечек, деформации блока или повреждения головки. Неправильное выполнение процесса приводит к серьезным поломкам, поэтому важно четко следовать установленной последовательности и параметрам, прописанным в технической документации.
Для ВАЗ 2110 с восьмиклапанной головкой блока цилиндров рекомендуется использовать момент затяжки 25-30 Нм и последовательность затяжки, которая равномерно распределит нагрузку по всей поверхности. Используйте качественный динамометрический ключ, чтобы точно соблюдать указанный уровень усилия, избегая переусердствования или недотяга.
Перед началом работы необходимо очистить поверхность головки и блока цилиндров от загрязнений и старой прокладки. Проверьте состояние прокладки и убедитесь, что все болты имеют одинаковый тип резьбы и длину. Зафиксируйте распредвал и другие компоненты, чтобы обеспечить правильное положение во время затяжки, и приступайте по указанной последовательности, чтобы избежать искривлений и деформаций. Такой подход обеспечивает надежную герметизацию и стабильную работу двигателя после ремонта.
Выбор инструмента и подготовка к затяжке ГБЦ
Для правильной затяжки головки блока цилиндров потребуется комплект ключей и инструментов, соответствующих характеристикам автомобиля. Подготовьте торцевой ключ на 17 мм для болтов крепления ГБЦ, а также головку на 12 мм для дополнительных крепежных элементов, если они есть.
Используйте динамометрический ключ, который обеспечит точное применение рекомендованного момента затяжки. Проверьте его исправность и наличие правильной шкалы. Без этого инструмента невозможно соблюсти оптимальный уровень затяжки и избежать перекручивания или неплотного соединения.
- Паспорт лично автомобиля уточнить рекомендуемый момент затяжки болтов головки цилиндров.
- Подготовить отвертки или съемники для снятия крышек и декоративных элементов, мешающих доступу к болтам.
- Проверить наличие мягких насадок или прокладок, чтобы не повредить поверхность при работе.
Перед началом работы необходимо подготовить рабочее место: очистить поверхность двигателя и обеспечить хорошее освещение. Осмотрите инструмент на наличие повреждений и дефектов, замените изношенные или сломанные элементы. Распланируйте последовательность снятия и установки деталей, подготовьте контейнеры для аккуратного хранения болтов и мелких деталей, чтобы не потерять их и сохранить порядок.
Необходимый комплект инструментов и приспособлений
Для выполнения затяжки головки блока цилиндров ВАЗ 2110 8-кл потребуется набор базовых инструментов: торцовые головки на 10, 13, 17 и 19 мм, ключи на 10 и 13 мм, специальный вороток или трещотка, а также торцевая головка или головка на 24 мм для откручивания болтов крепления ГБЦ.
Обязательно подготовьте динамометрический ключ, который поможет обеспечить правильный момент затяжки болтов по техническому регламенту. Используйте карданную или удлинённую головку для доступа к труднодоступным болтам, особенно для болтов крепления крышки клапанной. В случае необходимости, возьмите приспособления для фиксации распредвалов и коленвала, чтобы исключить их смещение при снятии головки.
Приготовьте отвертки с плоским и крестовым наконечником для работы с крышками, а также съемник или мягкую лопатку для аккуратного освобождения прокладочной поверхности. Для очистки поверхности блока и головки подойдут металлическая щетка или мелкая наждачная бумага.
Запаситесь герметиком или герметизирующей пастой, если технология предполагает их использование, а также комплектом новых болтов для головки, если производитель советует их заменить. Не забудьте подготовить емкость для сбора охлаждающей жидкости, если предстоит её слива, и перчатки для защиты рук.
Подготовка автомобиля и рабочая зона
Перед началом работы убедитесь, что автомобиль установлен на ровной поверхности, что обеспечивает стабильность и безопасность. Отключите аккумулятор, чтобы избежать коротких замыканий и случайных искр. Освободите доступ к моторному отсеку, сняв все необходимые защитные панели и воздуховоды, чтобы не мешали работе и хорошо видеть все узлы.
Очистите рабочую зону от грязи и пыли, используйте мягкую тряпку или щетку. Хорошо укомплектуйте инструмент: ключи на 10, 13, 17, отвёртки, торцевой ключ и динамометрический ключ. Подготовьте емкости для сбора охлаждающей жидкости и масла, чтобы избежать проливов и загрязнения окружающей среды.
Тщательно проверьте наличие всех необходимых деталей: прокладка ГБЦ, болты затяжки, новая прокладка клапанной крышки, а также комплект для фиксации положения распредвала. Подготовленная рабочая зона позволяет ускорить процесс, избегая поиска инструментов и деталей во время работы.
Проверка деталей и состояния поверхности
Осмотрите поверхность блока цилиндров и головки цилиндров на наличие трещин, раковин или следов коррозии. Трещины могут привести к утечкам и потере компрессии, поэтому требуют замены деталей. Поверхность должна быть ровной и чистой, без остатков старого герметика, масла или нагара. Используйте лупу или увеличительное стекло для выявления микротрещин.
При обнаружении неровностей или шероховатостей проведите проверку с помощью шлифовальной пасты или тонкой наждачной бумаги, чтобы убедиться, что поверхность гладкая и равномерная. Оцените состояние каналов охлаждения и канавок для прокладки gasket – если обнаружите утечки или повреждения, замените их или обработайте специальной пастой или клеем.
Проверьте плоскостность головки и блока цилиндров с помощью специальных щупов или ломастых инструментов. Идеальная плоскость – с допуском не больше 0,05 мм; при превышении этого значения необходимо выполнить шлифовку поверхности. Обратите внимание на наличие следов износа или повреждений, особенно в области посадочных поверхностей клапанов.
Обследуйте посадочные поверхности клапанов и седел, убедитесь в отсутствии износа, заеданий или повреждений. При необходимости проведите ручную шлифовку или замените клапаны, чтобы обеспечить качественное уплотнение и целостность контакта. Не забудьте очистить все отверстия и каналы перед сборкой, чтобы избежать задержек и засорения системы охлаждения.
Определение правильной маркировки и порядка затяжки
Перед началом работы убедитесь, что все болты ГБЦ помечены. Используйте маркер или другой надежный способ маркировки, чтобы определить их начальное положение. Это поможет избежать ошибок при сборке и соблюдении правильного порядка затяжки.
Позицию каждого болта зафиксируйте на корпусе или в специализированной таблице, особенно если они различаются по длине или диаметру. Такой подход снизит риск неправильно установить болты на свои места.
При затяжке ГБЦ соблюдайте последовательность, которая равномерно равномерно распределяет нагрузку. Обычно это делается по схеме «звездочка» или крест-накрест: начинайте с центральных болтов, постепенно переходя к внешним.
Перед началом затяжки проверьте, что все болты находятся в исходном положении и не подверглись смещению. Для окончательной затяжки используйте динамометрический ключ, придерживаясь рекомендуемого torque-значения, указанного в инструкции для ВАЗ 2110.
Также обратите внимание на последовательность затяжки: сначала немного подтяните все болты, например, до половины допустимого момента, затем проведите повторную проверку, и только после этого выполните окончательную затяжку в заданных шагах.
Не забывайте, что правильный порядок и маркировка исключают риск перекоса ГБЦ, что важно для надежной работы двигателя и долговечности прокладки. Обеспечьте точное выполнение всех указаний, чтобы вернуть мотору его первозданные характеристики и избежать повторного ремонта.
Разметка для контрольных отметок
Нанесите метки на шкивах распредвалов и коленвале так, чтобы их расположение совпадало с исходными отметками на корпусе двигателя. Для этого очистите поверхность от грязи и масла перед нанесением, чтобы метки не сдвигались. Используйте мягкую геную или белый маркер, который легко смывается после проверки.
На распредвалах найдите заводские риски или метки, обозначенные производителем. На коленвале располагайте метку так, чтобы она точно совпадала с плоскостью корпуса или специальным знаком. Если маркировка стерлась, используйте шовную метку, сделанную тонким маркером или ножом, закрепляя ее во время сборки.
Обеспечьте одинаковую точность нанесения меток на обе стороны двигателя. После нанесения проверьте их совмещение, повернув коленвал или распредвалы в предполагаемое начальное положение. Обычно для этого вращают коленвал по часовой или против часовой стрелки, сверяя метки через отверстие в крышке или специальный ограждающий узел.
Перед затяжкой ГБЦ еще раз убедитесь, что метки стоит совместить, и закрепите их малярным скотчем или маркером, чтобы избежать случайных смещений во время работы. Такой подход поможет точно вернуть двигатель в рабочую позицию при повторной сборке.
Пошаговая процедура затяжки ГБЦ на ВАЗ 2110
Перед началом убедитесь, что поверхность блока и крышки цилиндров чистая, без старого герметика и загрязнений. Поставьте ГБЦ правильно, совпадая отметки распределительного вала и коленвала. Закрепите ее временными болтами, чтобы зафиксировать положение.
Перейдите к последовательности затяжки. Обратите внимание, что затяжка должна происходить по схеме, чтобы равномерно распределить нагрузку. Используйте динамометрический ключ. Начинайте с центральных болтов, плавно переходите к краям, придерживаясь последовательности: крестообразная или по схеме, указанной в руководстве.
Затягивайте болты в два-три этапа. Первый – с усилием 20 Нм, далее увеличивайте до 40 Нм, затем до 55-60 Нм, если предусмотрено. Не пропускайте ни одного этапа, чтобы исключить деформацию ГБЦ и обеспечить плотное прилегание.
После первого полного затяжки выполните повторную проверку, пройдя по всей схеме, чтобы компенсировать возможные микрор CPUs. Важно помнить, что болты иногда требуют повторного затяжения после прогрева двигателя или пробега нескольких сотен километров.
| Этап | Усилие, Нм | Порядок затяжки |
|---|---|---|
| Первый | 20 | Центральные болты |
| Второй | 40 | Переход к внешним |
| Третий | 55-60 | Общая затяжка по схеме |
Завершите процедуру, проверив крепление болтов и убедившись в отсутствии деформаций. Не забудьте установить все снятые защитные крышки и повторно проверить уровни масла и охлаждающей жидкости. Такой подход обеспечивает долгий срок службы ГБЦ и надежность работы двигателя.
Область последовательности затяжки болтов
Перед началом затяжки болтов ГБЦ ВАЗ 2110 8-кл установите их в первоначальное положение, расположив в порядке, соответствующем схеме последовательности затяжки. Обычно последовательность начинается с центральных болтов, движущихся к внешним по кругу, что обеспечивает равномерное распределение нагрузки.
Затяжку начинайте с небольшого усилия, чтобы сместить болты на место и устранить зазоры. После этого переходите к следующему этапу, постепенно увеличивая усилие в соответствии с рекомендуемым по инструкции моментом. Не торопитесь, переходите к следующему болту только после того, как предыдущий достигнет заданного значения.
Следите за порядком, двигаясь по спирали или с центра к периферии, чтобы избежать перекоса головки блока или смещения клапанов. После финальной затяжки проверьте всё ещё раз, чтобы убедиться, что все болты затянут равномерно.
| Этап | Порядок затяжки | Усилие, Нм |
|---|---|---|
| Начальный | Центральные болты | 20-25 |
| Основной | Через болты, двигаясь по спирали | 60-70 |
| Финальная проверка | Повторная затяжка по порядку | по инструкции, обычно 70-80 |
Следование этой последовательности и контроль усилия позволяют обеспечить герметичность и долговечность соединения. Не забывайте о необходимости использовать моментный ключ и строго соблюдать рекомендации по затяжке в указанном диапазоне.
Нахождение правильного момента затяжки
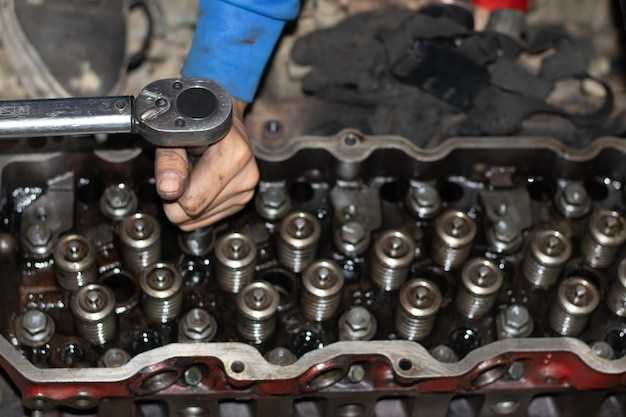
Перед началом затяжки ГБЦ необходимо точно определить нужный момент по технической документации. Для ВАЗ 2110 с 8-кл мотором обычно используют указания производителя: момент затяжки составляет 30-35 Нм (3-3,5 кг·м). Используйте динамометрический ключ, чтобы обеспечить точность. Не оправдывайтеся «примерной силой» – только так добьетесь равномерного давления и предупреждаете деформацию головы.
Проверьте, что поверхность блока и головки чисты и обезжирены. Убедитесь, что все болты подобраны правильно по длине и типу. Перед затяжкой разложите их по порядку, чтобы соблюдать правильную последовательность.
Затем приступайте к затяжке в два или три этапа:
- Первый этап – затягивайте болты слегка по очереди, в порядке, указанном в инструкции. Обычно это примерно половина финального момента – около 15 Нм.
- Второй этап – делайте повторную затяжку, доводя до полной величины, указанной в технической документации (30-35 Нм). Повторяйте по очереди каждый болт.
- Третий этап – при необходимости, выполните дополнительную проверку или затяжку через определенное время, чтобы обеспечить равномерное сжатие и избежать просачивания газа.
Помните, что важно соблюдать последовательность затяжки. Обычно она выглядит так:
- Начинайте от центра и двигайтесь к краям, следуя шаблону «крест-накрест».
- Время затяжки каждого болта должно быть одинаковым.
- Если есть возможность, используйте момент, указанный в инструкции для вашего мотора, и не превышайте его.
Проведение процедуры с точностью до нюансов гарантирует правильную фиксацию головки блока цилиндров и предотвращает проблему утечек и деформаций. Исходя из практики, именно аккуратная фиксация в заданном моменте обеспечивает долговечность работы мотора и его безотказную работу.
Детальный порядок последовательных затяжек
Начинайте затягивать болты ГБЦ по диагональной схеме, двигаясь от центра к краям. Первый проход выполняйте с усилием, предназначенным для предварительной фиксации, примерно 30 Нм (новых метров). После этого переходите к повторным затяжкам, увеличивая усилие поэтапно.
Второй этап включает повторное затягивание каждого болта до 50-60 Нм, соблюдая порядок по диагонали. Такой подход позволяет равномерно распредели нагрузку по всей поверхности ГБЦ и предупредить возможные деформации.
На третьем этапе осуществляйте финальные затяжки, повышая усилие до номинального значения из техпаспортных данных двигателя – обычно около 70–80 Нм. Обратите особое внимание на последовательность: не возвращайтесь к уже затянутым болтам, чтобы избежать перекосов.
Завершите процедуру выполнением дополнительной затяжки каждого болта по диагонали, после нескольких минут работы двигателя – это поможет снизить остаточные напряжения и обеспечить надежную фиксацию. Сделайте финальную проверку усилия с помощью динамометрического ключа, убедившись, что все болты затянут до одного уровня.
Поддержание равномерного распределения усилия
Начинайте затяжку головки блока цилиндров с центра к краям, используя крестовый или диагональный порядок. Каждый раз проверяйте силу затяжки ключом, чтобы она соответствовала рекомендуемому значению, указанному в руководстве по ремонту.
Периодически возвращайтесь к центральным болтам и плавно увеличивайте усилие, чтобы избежать перекосов и деформации gasket. Не забудьте перед этим очистить поверхности болтов и резьб, чтобы обеспечить хорошее сцепление.
Используйте динамометрический ключ для точного контроля усилия, что поможет избежать неравномерных нагрузок. Зафиксируйте каждый болт, делая несколько проходов, пока все не достигнут одинакового момента затяжки.
После первоначальной затяжки ослабьте болты на четверть оборота и повторите процедуру. Такой подход гарантирует, что давление равномерно распределится по всей поверхности gasket и обеспечит надежное соединение.
Работайте аккуратно и последовательно, избегая торопливости. Регулярное контроль усилия и систематический подход позволяют сохранить целостность фланца и повысить надежность сборки. Конечный результат – равномерное давление и минимальные риски протечек.
Контроль клевания и проверка зазоров
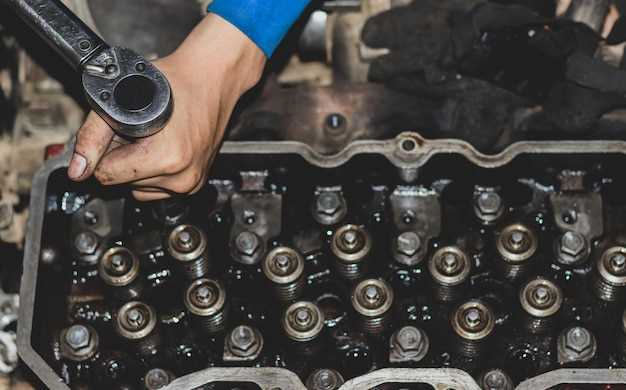
Начинайте с проверки герметичности головки блока цилиндров, зафиксировав ее в правильном положении и убедившись, что болты затянуты равномерно по чертежам производителя. Проверьте зазор между клапанами и седлами при помощи щупов или инструментов для измерения зазора. Обычно для ВАЗ 2110 он составляет 0,15-0,20 мм для впускных и 0,20-0,25 мм для выпускных клапанов.
Обратите внимание на признаки клевания клапанов – характерные постукивания или шумы во время работы двигателя, особенно на холостых оборотах. Для более точной диагностики используйте стетоскоп или длинную отвертку, приложенную к клапанным крышкам. Разницу в звуке можно услышать, если клапан «клеванет» или контактирует с седлом с сильным зазором.
При проверке зазоров выполните контрольные замеры после каждого этапа затяжки головки. Оцените равномерность зазоров, поскольку его значительные отклонения могут привести к повреждению клапанов или седел. В случае выявленных несоответствий или крупного зазора незамедлительно перераспределите зазоры по настройкам или дополнительно зажмите болты согласно рекомендации.
Рекомендуется провести тест, прогоняя двигатель на холостых и на частичных оборотах, при этом повторно проверить работу клапанов. Зафиксируйте звуковые и визуальные признаки – равномерная работа, отсутствие посторонних шумов и вибраций. Такой подход поможет убедиться, что зазоры и клевание устранены, а головка блока работает правильно.
Дополнительные советы при затяжке для долговечности
Используйте момент затяжки в два этапа, сначала постепенно подтягивая гайки по диагональной схеме до половины рекомендуемого момента, затем повторяя процедуру, чтобы равномерно распределить нагрузку.
Повторно проверьте натяжение после первых 100 километров пробега, поскольку металл и прокладки продолжают садиться после первоначальной затяжки, что помогает избежать ослабления креплений со временем.
Обрабатывайте резьбовые соединения смесью графитовой смазки или антикоррозийным средством перед сборкой, чтобы обеспечить легкий откручиваемость и предотвратить закисание подъема гбц в будущем.
Используйте динамометрический ключ, чтобы добиться точного соблюдения рекомендуемого момента затяжки, исключая возможность чрезмерного давления, которое может повредить резьбу или прокладки.
Контролируйте состояние прокладки головки блока, заменяйте ее на новую при каждом снятии, избегайте повторного использования, поскольку изношенная прокладка может привести к утечкам и снижению срока службы сборки.
Температурный режим двигателя до и после затяжки должен быть одинаковым – не затягивайте ГБЦ сразу после короткого запуска или холодного запуска автомобиля, дайте двигателю нагреться до рабочей температуры, чтобы металл расширился равномерно.