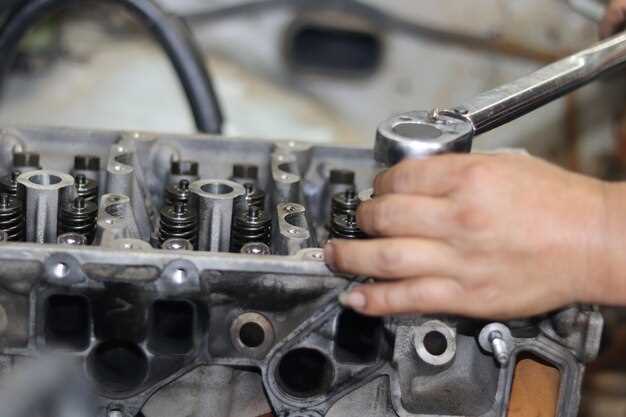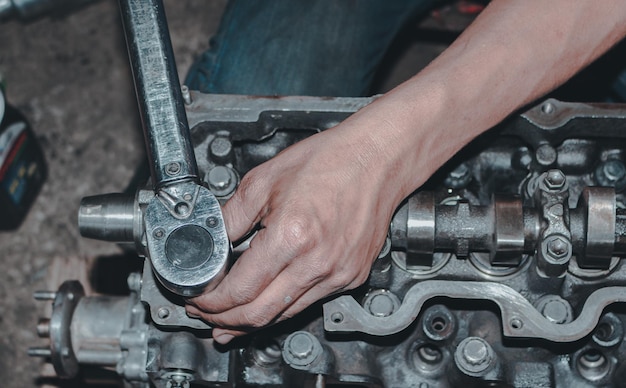
Начинайте с точной разметки и проверки поверхности клапанной крышки и блока цилиндров. Перед затяжкой убедитесь, что все поверхности чисты и не имеют деформаций, чтобы избежать утечек и обеспечить равное давление.
Следующий шаг – правильный подбор момента затяжки болтов и последовательности их затяжки. Используйте рекомендованные параметра в спецификациях производителя, начинайте с меньшего значения и постепенно увеличивайте, соблюдая порядок, чтобы равномерно распределить давление и избежать деформаций.
Затяжка болтов ГБЦ требует аккуратности и терпения. Не применяйте чрезмерное усилие сразу, лучше следовать последовательности и контролировать каждый этап. Это поможет сохранить герметичность и избежать проблем в будущем.
Выбор и подготовка инструментов, деталей и начальных параметров для затяжки ГБЦ EJ20
Выбирайте ключи и головки со стерилизованными наконечниками, предназначенными для работы с головками цилиндров и болтами крепления крышки. Лучше остановить выбор на комплекте торцевых ключей и головок с креплением типа «крест» или «насадка», чтобы обеспечить доступ ко всем болтам, особенно в труднодоступных местах.
Подготовьте чистые и исправные уплотнительные кольца, прокладки и болты, зарезервировав их из оригинальных комплектов. Перед началом сборочных работ проверьте их состояние, убедившись, что уплотнители не имеют трещин или деформаций. Замена фиксаторов и прокладок – залог долгосрочной надежности комплектующего соединения.
Начинайте работу с точных исходных параметров затяжки. Обратите особое внимание на серийные значения усилия, указанные в технической документации Subaru. Обычно для болтов ГБЦ EJ20 рекомендуется последовательность, начальный момент затяжки составляет около 25 нм, после чего выполняется финальная затяжка до 70-80 нм в правильной последовательности.
Рабочая поверхность – поверхность блока и головки цилиндров – необходимо очистить от масла, остатков старых прокладок и грязи, чтобы обеспечить равномерное прилегание элементов и предотвращение утечек. Используйте чистящие средства и мягкие щетки без металлических элементов.
Займите подготовкой фиксаторных элементов для болтов, например, комплект специального герметика или антикоррозийной смазки, согласно рекомендациям к конкретной модели двигателя. Важно применять только одобренные составы, чтобы избежать растрескивания пластиковых деталей или снижения прочности креплений. В итоге, правильно подготовленные инструменты, детали и начальные параметры станут залогом удачной сборки и долговечной работы двигателя.
Перечень необходимых инструментов и приспособлений
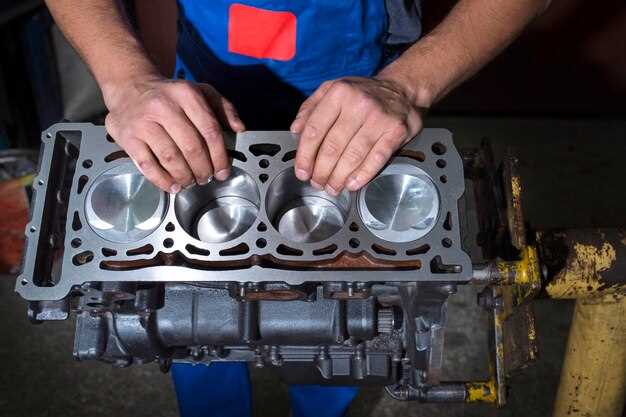
Для правильной затяжки головки блока цилиндров Subaru EJ20 потребуется набор ключей и головок. Возьмите универсальный набор торцевых головок диаметром от 10 до 19 мм, чтобы mengen различным болтам и гайкам.
Обязательно подготовьте динамометрический ключ. Он поможет равномерно затянуть болты ГБЦ согласно рекомендованному моменту, что предотвратит деформацию крышки и гарантия надежности соединения.
Используйте магнитный держатель или магнитное удлинение для ключей, чтобы легко вставлять их в труднодоступные места и удерживать болты во время выкручивания или закручивания.
Для очистки резьб и поверхностей возьмите щетку по металлу или мягкую щетку, чтобы удалить старые уплотнительные материалы и масляные отложения без повреждений.
Неплохо иметь запасные прокладки и герметики, совместимые с алюминиевыми поверхностями, чтобы обеспечить плотное прилегание и избежать утечек в будущем.
Параллельно подготовьте отвертки с плоским и крестовым отверстием, а также специальный щёточный инструмент для нанесения герметика равномерным слоем.
Не забудьте о специальном инструменте для фиксации распредвалов и шестерен, если нужно проводить дополнительные регулировки или процедуры во время сборки.
Наличие светодиодной лампы или хорошего источника освещения облегчит контроль за процессом и позволит сначала проверить правильность установки всех элементов.
Подготовка поверхности блока и ремепрасовки
Перед установкой прокладки ГБЦ очистите поверхность блока от старого герметика, грязи и масляных остатков с помощью металлической щетки или шлифовальной губки. Используйте обезжиривающее средство, чтобы удалить любые масла и жиры, которые мешают хорошему сцеплению. После этого тщательно протрите поверхность чистой тканью, смоченной в растворителе или спирте, чтобы обеспечить идеальную чистоту.
Обратите внимание на наличие царапин, трещин или деффектов на поверхности. Такие повреждения требуют устранения шлифовкой или обработкой в мастерской, чтобы избежать протечек и неправильной затяжки. Для этого используйте плоскомер и шлифовальную бумагу высокого качества с зернистостью 400–600, равномерно снимая неровности и улучшаю контакт поверхности.
После обработки проверьте поверхность на ровность с помощью металлической линейки или штангенциркуля. Не допускается наличие выступов или кривизны более 0,05 мм. Если обнаружены неровности, повторите шлифовку или устраните их другим способом. После завершения проверки повторно очистите поверхность от пыли и частиц, чтобы закрепить результаты.
При подготовке к ремепрасовке важно правильно разместить прокладку и убедиться, что поверхность блока полностью сухая и обезжиренная. Только так прокладка сможет проявить свои технологические свойства и обеспечить герметичность в дальнейшем.
| Этап | Инструменты и материалы |
|---|---|
| Очистка | металлическая щетка, ткань, растворитель или спирт |
| Шлифовка | шлифовальная губка, шлифовальная бумага зернистостью 400–600, плоскомер |
| Проверка ровности | металлическая линейка, штангенциркуль |
Проверка и подготовка цилиндровых головок и блока
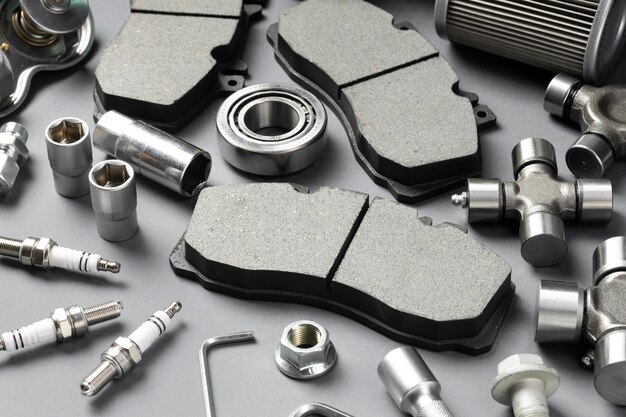
Перед установкой нового ГБЦ и проведения затяжки необходимо проверить состояние поверхности головок и блока двигателя. Удалите старую прокладку и тщательно очистите поверхности от загрязнений и остатков пригоревшей смазки. Примените мыльный раствор или обезжириватель, чтобы устранить остатки масла и грязи, затем просушите поверхности. Проверьте наличие деформаций и трещин с помощью линейки или шнура с нитью по всей длине поверхности. Если обнаружите искривления свыше 0,05 мм или трещины, замените узлы. Измерьте плоскостность поверхности, используя специализированный инструмент – рейсор или штангенциркуль с вулканитовой рейкой. Рабочая поверхность должна иметь максимально ровную плоскость без ямок и волнистых участков. Для удаления возможных неровностей воспользуйтесь шлифмашинкой с Abrasive диском или специальной шлифовальной губкой, избегая глубокого шлифования, чтобы не повредить металл. Обратите внимание на состояние каналов и отверстий для прокладки, убедившись, что там отсутствуют окисления или деформации. После проведения шлифовальных работ очистите поверхности от пыли и металлических опилок. При необходимости установите новые направляющие или направляющие втулки, если оригинальные изношены или повреждены. Также проверьте герметичность каналов и отсутствие коррозии, устранив все дефекты перед сборкой. Выполняйте эти процедуры аккуратно и последовательно, чтобы обеспечить идеальную подготовку деталей и заложить основы для точной затяжки ГБЦ.
Определение правильного порядка затяжки болтов для EJ20
Начинайте затяжку болтов ГБЦ с центра блока двигателя, постепенно переходя к внешним краям. Используйте последовательность по принципу крест-накрест, чтобы равномерно распределить нагрузку и избежать деформации торцов.
Для первых этапов затяжки наберите около 30-40% от общего момента, указанного в технической документации. После этого повторите процедуру, увеличивая усилие до 60-70%. и, наконец, затяните болты до финального значения, указанного производителем.
Между каждым этапом затяжки делайте небольшой перерыв, чтобы дать металлу остыть и избежать резких нагрузок. Используйте динамометрический ключ, чтобы обеспечить точность усилия в соответствии с рекомендациями для вашего двигателя.
Обратите внимание, что последовательность и ступени затяжки важны для равномерного давления прокладки и предотвращения появления микротрещин. Следуйте указанным значениям момента, чтобы обеспечить долговечность и надежность сборки.
Практическая инструкция по правильной затяжке ГБЦ Subaru EJ20
Начинайте затяжку головки блока цилиндров с меньшего значения момента, используемого для первичной фиксации. Для Subaru EJ20 оптимальный старт – 20 Нм, и равномерно затягивайте все крепления по порядку, добавляя по 90 градусов вращения отверткой или торцевым ключом.
После первого этапа выполните повторную затяжку каждого болта до 40 Нм, следуя тому же порядку. Это обеспечит равномерное сжатие прокладки и предотвращает искривление головки.
Далее перейдите к финальной стадии: затягиваете болты еще на 90 градусов, двигаясь по тому же порядку. Используйте динамометрический ключ, чтобы контролировать угол вращения, и избегайте чрезмерного усилия, чтобы не привести к повреждениям. Для контроля используйте специализорованный цифровой или механический угловой ключ.
Обратите внимание, что последовательность затяжки имеет решающее значение. Начинайте с центральных болтов, постепенно переходя к периферийным, движением в шахматном порядке. Это обеспечивает равномерную нагрузку и ровную компрессию прокладки.
После завершения сборки не забывайте проверить уровень масла и охлаждающей жидкости. Запустите двигатель и дайте ему поработать на холостом ходу около 10 минут, затем отключите и выполните повторную проверку и при необходимости подтяните болты согласно инструкции производителя.
Угловая затяжка: регулировка и контроль для пресса
Затягивайте болты ГБЦ по диагональной последовательности, начиная с центральных и постепенно переходя к наружным крепежам. Каждое направление должно получать одинаковую долю усилия, чтобы избежать деформации головки блока. Используйте динамометрический ключ, чтобы обеспечить нужный крутящий момент согласно технической документации по Subaru EJ20, обычно около 70-80 Нм.
Перед началом затяжки проведите профилактику и очистку резьбовых соединений. Обработайте крепежный металл жидкостью ВД-40 или аналогом, чтобы снизить риск заедания и обеспечить равномерное затягивание. Также проверьте состояние резиновых прокладок и при необходимости замените их для предотвращения утечек.
Контролируйте равномерность затяжки, начиная с центрных болтов и двигаясь к внешним по диагональной схеме. После первичной затяжки перетрите все болты повторно, увеличивая крутящий момент на 10-15%. Это гарантирует равномерное распределение нагрузки и плотное прилегание головки к блоку.
Используйте специальный индикатор для проверки, не появится ли искривление при равномерной затяжке. Обратите внимание на сопротивление инструменту и не превышайте указанный в руководстве к автомобилю крутящий момент. Такой подход сохраняет целостность головки и предотвращает возможные деформации.
Завершая процесс, снимите все инструменты и проверьте состояние резьбовых соединений, убедитесь, что никаких перемещений или перекосов не возникло. Готово к следующему этапу сборки или запуску – правильная регулировка угловых усилий помогает избежать серьезных механических проблем в будущем.
Проверка уровня зазоров и натяжения после затяжки
После завершения затяжки головки блока цилиндров обязательно проверьте зазоры и натяжение крепежных элементов. Начните с осмотра ориентации прокладок и их плотности, убедившись, что они равномерно сидят по всему периметру.
Используйте щупы или индикаторные прокладки для определения зазоров между поверхностью головки и блоком. Оптимальные зазоры должны находиться в диапазоне, указанном производителем – обычно, около 0,025-0,05 мм. Проверьте каждый клапан и масляный канал, чтобы исключить возможные заусенцы и неплотности.
После этого выполните контроль натяжения крепежных болтов. Руководствуйтесь рекомендуемым моментом затяжки, который обычно указывается в сервисной документации (например, 40 Нм, а затем с последовательностью на двойной повторной затяжке). Используйте динамометрический ключ для точности.
Обратите внимание на степень затяжки каждого болта: после первоначальной затяжки подвергните их повторной проверке, следуя последовательности затяжки (обычно, по диагонали). После финальной затяжки проведите контрольный осмотр крепежных элементов, чтобы избежать ослабления со временем.
Проведите динамическую проверку – аккуратно прогоните двигатель на холостых оборотах 5-10 минут, наблюдая за показаниями датчиков и на предмет возможных утечек или потерь давления. Затем остановите двигатель и повторите визуальный осмотр зазоров и натяжения. Это поможет зафиксировать стабильность сборки и подготовить блок к следующему этапу.
Общие советы по избеганию ошибок при сборке и затяжке
Проверьте последовательность затяжки гайок: всегда придерживайтесь рекомендованной последовательности, обычно крест-накрест, чтобы равномерно распределить давление и избежать деформации головки блока.
Используйте правильное усилие: настройте динамометрический ключ согласно техническим характеристикам производителя. Не превышайте допустимый момент затяжки, чтобы не повредить резьбу или головку.
Обратите внимание на чистоту поверхностей: тщательно очистите поверхность головки и блока цилиндров перед сборкой, удалите остатки старого герметика, грязь и масло.
Наносите герметик по рекомендациям: используйте только утвержденный герметик и наносите его равномерным слоем по всей поверхности плиты, избегая излишнего количества, чтобы не попасть внутрь двигателя.
Контролируйте состояние резьб и деталей: проверьте целостность резьб, убедитесь в отсутствии повреждений или коррозии на гайках, болтах и резьбовых отверстиях.
Не торопитесь при сборке: давайте компонентам время адаптироваться и просыхать – особенно при использовании герметика или уплотнителей. Следите за температурой и влажностью, чтобы не возникло деформаций или неправильной фиксации.
Используйте новые болты при необходимости: если в инструкции рекомендуется, замените старые болты новыми, особенно если есть риск их растяжения или повреждения.
Проверьте корректность установки каждого элемента: убедитесь, что все детали надежно зафиксированы и находятся в правильном положении перед финальным затягиванием.