Для качественной фиксации крыши на автомобиле требуется применять специальные методы. Обязательно сначала очистите поверхность от грязи и ржавчины. Нанесите на подготовленную область грунтовку для повышения адгезии. Используйте эпоксидный клей, который обеспечит прочное и долговечное соединение. Дайте материалу подсохнуть согласно инструкции производителя перед дальнейшими манипуляциями.
При подборе стабилизаторов учитывайте механические нагрузки на крыше. Лучше всего использовать алюминиевые или стальные элементы, которые предотвратят прогиб и деформацию. Применяйте специальную водозащитную мембрану, чтобы избежать протечек и коррозии в будущем. Это существенно увеличит срок службы конструкции.
Для окончательной нагрузки крыша должна быть фиксирована минимум 24 часа. Не забывайте проверять герметичность соединений, особенно в дождливую погоду. Использование дополнительного силиконового герметика может заметно повысить защитные качества. Важно следить за состоянием всех элементов и в случае необходимости проводить профилактический осмотр.
Подготовка яворной конструкции для заварки
Перед началом процесса необходимо тщательно очистить поверхность от загрязнений и ржавчины. Используйте металлическую щетку или шлифовальную машину для удаления старой краски и окислов. Это обеспечит хорошее сцепление между металлом и сварочным материалом.
Следующий шаг – проверка соответствия размеров и форм компонентов. Убедитесь, что элементы конструкции правильно подогнаны друг к другу, чтобы избежать дефектов и зазоров при соединении.
Проверьте наличие лишних деформаций, которые могут возникнуть в ходе эксплуатации. Если обнаружены недочеты, выправьте их, используя гидравлический пресс или другие подходящие инструменты.
После успешной подготовки проведите тестовую сборку всех частей. Это позволит наглядно оценить качество подгонки и устранить возможные несоответствия до начала использования сварочного аппарата.
Не забудьте использовать защитные средства: очки, перчатки и маски. Это предотвратит травмы и повысит безопасность на рабочем месте.
Выбор подходящего сварочного оборудования
Для сварочных работ требуется специальное оборудование, которое обеспечивает качественное соединение металлов. Необходимо обратить внимание на следующие параметры при выборе устройства:
1. Тип сварки. Для проектов, связанных с ремонтами автотранспорта, лучшим выбором будет полуавтоматическая сварка (MIG/MAG) или электродная. Эти методы проще в освоении и обеспечивают хорошее качество шва.
2. Мощность. Оптимальная мощность аппарата должна соответствовать толщине материала. Для работы с каркасом и кузовом требуются аппараты мощностью от 160 до 200 А.
3. Портативность. Если планируется использовать оборудование на разных объектах, стоит выбирать легкие и компактные модели. Существуют инверторные мигomat, которые легки и удобны в транспортировке.
4. Напряжение сети. Важно, чтобы сварочный аппарат работал от доступной в месте работы сети. Большинство бытовых моделей работают от 220 В, что подходит для гаражей и небольших мастерских.
5. Дополнительные функции. Полезно иметь возможность регулировки напряжения и скорости подачи проволоки, что позволит точно настраивать процесс. Наличие функции антизалипания упростит работу с заготовками.
6. Надежность и бренд. При выборе конструкции стоит ориентироваться на проверенных производителей, которые зарекомендовали себя на рынке. Ознакомьтесь с отзывами пользователей и экспертами о выбранном устройстве.
Учет этих факторов поможет сделать информированный выбор, который обеспечит качественное выполнение работ и долгую эксплуатацию оборудования.
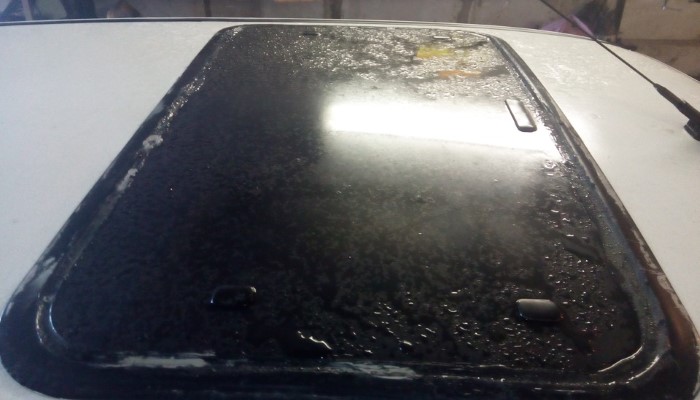
Проверка герметичности старого люка
Следуйте простым шагам для оценки герметичности существующей конструкции:
- Визуальный осмотр: Проверьте наличие трещин, коррозии или других повреждений. Обратите внимание на уплотнительные элементы и их состояние.
- Испытание на попадание воды: Прольйте небольшой объём воды вокруг шва. Наблюдайте за потенциальными протечками внутри. Это поможет продемонстрировать, пропускает ли этот элемент влагу.
- Использование дымового теста: Генерация дымового потока у края конструкции. Наблюдайте, проникает ли дым внутрь, что указывает на наличие щелей.
- Анализ звука: Постучите по конструкции с разных сторон. Нечеткие или приглушенные звуки могут свидетельствовать о наличии пустот или отслоений.
Правила очистки поверхности перед сваркой
Обеспечьте чистоту обрабатываемой поверхности. Неправильная подготовка может привести к снижению прочности соединения.
Следуйте таким шагам:
- Удалите грязь, пыль и масла с помощью обезжиривателя или специальных чистящих средств.
- Обработайте поверхность наждачной бумагой для удаления ржавчины и окалины. Используйте абразивы от 80 до 120 зерен в зависимости от состояния материала.
- При наличии больших загрязнений применяйте механические средства, такие как механические щетки или шлифовальные машины.
- Промойте очищенную область водой, чтобы устранить остатки моющих средств, затем высушите.
Для контроля качества очистки используйте магнит, чтобы проверить наличие остатков ферритов, которые могут ослабить соединение.
Применение качественных средств и методов очистки обеспечивает долговечность шва и минимизирует вероятность возникновения трещин.
Рекомендуется провести визуальный осмотр поверхности после обработки и перед началом сварочных работ.
| Материал | Метод очистки | Рекомендованные инструменты |
|---|---|---|
| Сталь | Обезжиривание и шлифовка | Обезжириватель, наждачная бумага |
| Алюминий | Химическая очистка | Специальные чистящие растворы |
| Нержавеющая сталь | Механическая очистка | Механические щетки |
Следование этим рекомендациям поможет вам добиться качественного и надежного сварного шва.
Методы подбора стали для сварного шва
При выборе материала для шва следует учитывать соответствие стали с основным металлом. Для этого важно обращать внимание на их химический состав и механические свойства.
Наиболее распространенными типами стали являются углеродные, легированные и нержавеющие. Для создания надежного шва рекомендуется использовать материал с аналогичным или близким к основному металлу содержанием углерода и легирующих компонентов.
Следует учитывать и характеристики применения. Если конструкция будет подвергаться высоким температурам или коррозии, предпочтение стоит отдать легированным или нержавеющим сталям, которые обеспечивают необходимую прочность и устойчивость.
В таблице ниже приведены рекомендации по выбору стали в зависимости от применения:
| Тип стали | Область применения | Рекомендация по сплавлению |
|---|---|---|
| Углеродная | Стандартные конструкции | Углеродная сталь |
| Нержавеющая | Ограниченная коррозия | Нержавеющая сталь с аналогичной маркой |
| Легированная | Повышенные нагрузки | Сталь с близким легированием |
| Инструментальная | Специальные применения | Сплав с соответственным составом |
Также важно учитывать геометрию шва и тип соединения. Для угловых швов подбирайте более гибкие материалы, а для стыковых – те, что обеспечивают высокую прочность.
При проведении сварки, убедитесь, что выбранный материал соответствует всей необходимой документации. Это обеспечит стабильность и долговечность соединения.
Настройка сварочного аппарата под толщину металла
Установите соответствующий диаметр электрода в зависимости от толщины свариваемого материала. Для металла до 3 мм подойдут электроды диаметром 2-2,5 мм. Для более толстых конструкций (от 4 до 8 мм) используйте электроды диаметром 3-4 мм.
Регулируйте силу тока с учетом толщины. Для 1-3 мм рекомендован ток 40-70 А, для 4-6 мм – 100-140 А, свыше 6 мм – 150-180 А. Эту настройку важно адаптировать к конкретным условиям и характеристикам электрода.
Настройте скорость сварки. Для тонких деталей оптимальна высокая скорость, в то время как для более толстых элементов необходима медленная и аккуратная подача. Это предотвращает перегрев и деформацию.
Убедитесь, что сварочный аппарат имеет возможность регулировки напряжения. Выбор оптимального напряжения улучшит качество шва и сводит к минимуму вероятность образования трещин. Напряжение должно соответствовать выбранному току.
Проверьте наличие и исправность охлаждающей системы, особенно при работе с толстым металлом. Это поможет избежать перегрева аппарата и обеспечит более стабильную работу устройства.
С деликатными и тонкими деталями необходимо усиливать контроль за настройками. Помните о возможном изменении характеристик, связанных с типом электрода и присадочного металла, используемого для соединений.
Контроль температуры сварки для предотвращения деформации
Температура обработки критична для сохранения геометрии металла. Для избежания деформации при сварке следует придерживаться следующих рекомендаций:
- Мониторинг температуры: Используйте термометр или пирометр для контроля нагрева в процессе. Это позволяет своевременно реагировать на увеличение температуры.
- Сварочные режимы: Установите минимально необходимый ток. Слишком высокая интенсивность приводит к перегреву и изменению структуры металла.
- Охлаждение: Применяйте воздушное или водяное охлаждение после сварочных работ. Быстрое охлаждение снижает риск деформации.
- Промежуточные испытания: Проводите контрольные замеры после выполнения каждого шва. Это позволит убедиться в отсутствии изменений формы.
- Слойовая сварка: Используйте метод многослойной сварки, что позволяет равномерно распределить тепло и избежать перегрева отдельных участков.
Следуя данным рекомендациям, можно значительно снизить вероятность возникновения деформации сварного соединения.
Техника правильного выполнения шва на люке
Обеспечить надежное соединение необходимо с помощью качественного выполнения сварного шва. Основные рекомендации включают следующие шаги:
- Выбор режима сварки. Установите оптимальные параметры тока, учитывая толщину металла и тип используемого материала.
- Контроль подачи сварочного проволоки. Регулировка подачи должна соответствовать скорости сварки и использованному электроду.
- Движение сварочного аппарата. Используйте равномерное движение без рывков. Поддерживайте угол наклона электродов для обеспечения качественного контакта.
- Создание настроек предварительного прогрева. При значительной толщине заготовки рекомендуется предварительно прогреть металл, чтобы уменьшить риск образования трещин.
- Многослойная сварка. При необходимости выполнить несколько слоев, следите за тем, чтобы каждый следующий слой накладывался правильно и обеспечивал хорошую адгезию с предыдущим.
- Охлаждение шва. После завершения сварки необходимо избегать резких температурных изменений. Позвольте шву остыть естественным образом.
Соблюдение перечисленных рекомендаций позволит улучшить качество шва, значительно увеличив срок службы детали и снизив риск появления дефектов.
Оценка качества выполненной заварки
Для определения качества сварного соединения рекомендуется провести визуальный осмотр шва. Обратите внимание на однородность, отсутствие трещин и провалов. Шов должен иметь ровную поверхность без заметных дефектов.
Используйте магнитный тест для оценки прочности соединения. Если шов слабо держит магнит, это может свидетельствовать о недостаточной адгезии металлов.
Сдайте образцы сварного шва на механические испытания, такие как растяжение или сжатие. Результаты покажут, отвечает ли соединение стандартам прочности.
Проведение ультразвукового или радиографического контроля позволят выявить скрытые дефекты. Эти методы позволяют детально изучить внутреннее состояние шва.
Не забудьте проверить герметичность после завершения работ. Используйте мыльный раствор для выявления утечек: нанесите его на шов и наблюдайте за образованием пузырьков.
Качественная сварка оставляет характерные знаки. Обратите внимание на консистенцию и цвет металла вокруг шва. Неровные линии и неоднородный цвет могут сигнализировать о проблемах.
Соответствие геометрии соединения также играет важную роль. Вертикальные и горизонтальные параметры должны быть корректными, чтобы избежать перекосов в конструкции.
Рекомендации по восстановлению покраски после работы с кузовом
Для достижения хорошего результата рекомендуется использовать грунт на основе эпоксидной смолы, что обеспечит адгезию к старому слою и предотвратит коррозию.
Следуйте технологии нанесения краски: сначала обрабатывайте поверхность шлифовальной бумагой, затем очищайте от пыли. После этого нанесите первый слой грунта и дайте ему хорошо высохнуть.
При окраске используйте краску, соответствующую оригинальному цвету кузова. Если требуется, смешайте два оттенка для достижения точного соответствия.
Для окончательной отделки рекомендуется использовать лак, который защитит от внешних воздействий. Наносите лак в несколько слоев, обеспечивая промежуточную сушку каждого.
После полного высыхания первого слоя проверьте его поверхность на наличие дефектов, таких как потеки или недостатки, и при необходимости проведите доработку.
Обратите внимание на условия окружающей среды. Наносите краску при температуре не ниже 15 градусов Цельсия и в помещении, где отсутствуют сквозняки.
Поддерживайте чистоту рабочей зоны. Удаляйте пыль и мусор, которые могут осесть на окрашиваемую поверхность, что обеспечивает качественный результат.
После завершения всех этапов дайте окрашенному участку достаточно времени для полного высыхания перед использованием автомобиля.